现代乳制品加工厂 从生鲜乳到安全乳制品的全链条解析
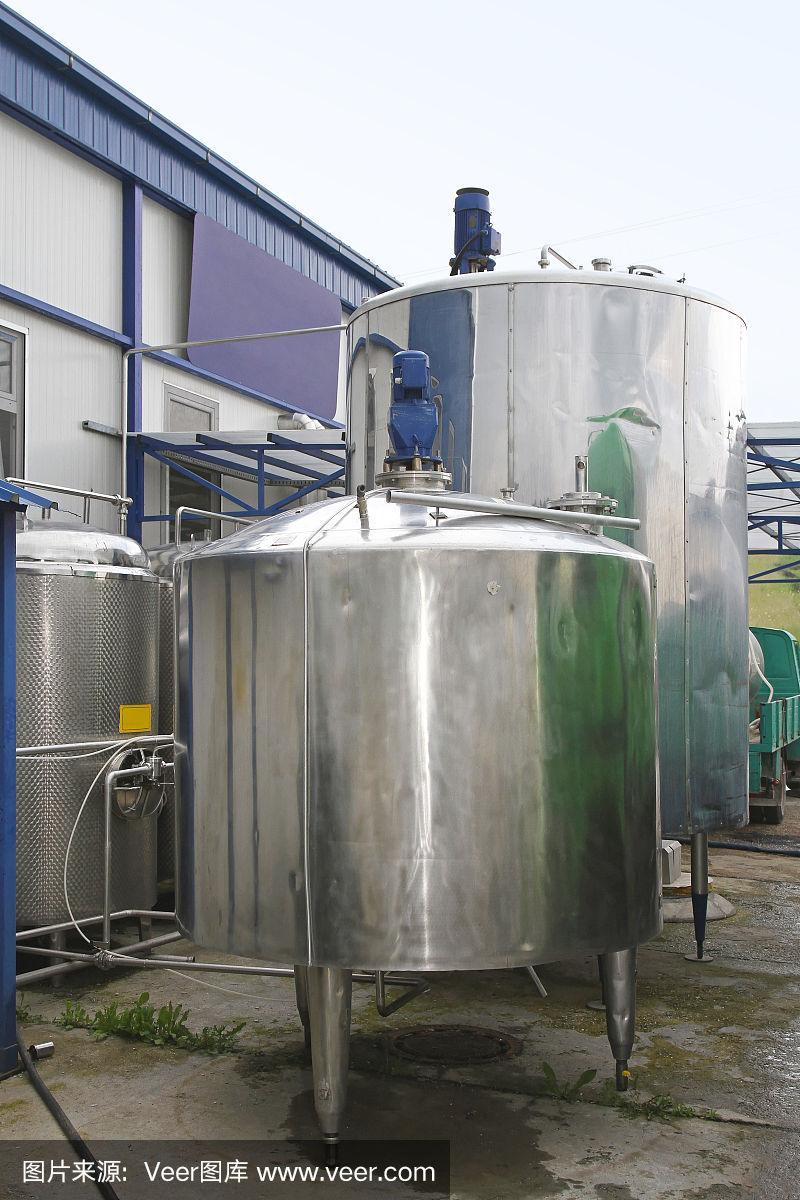
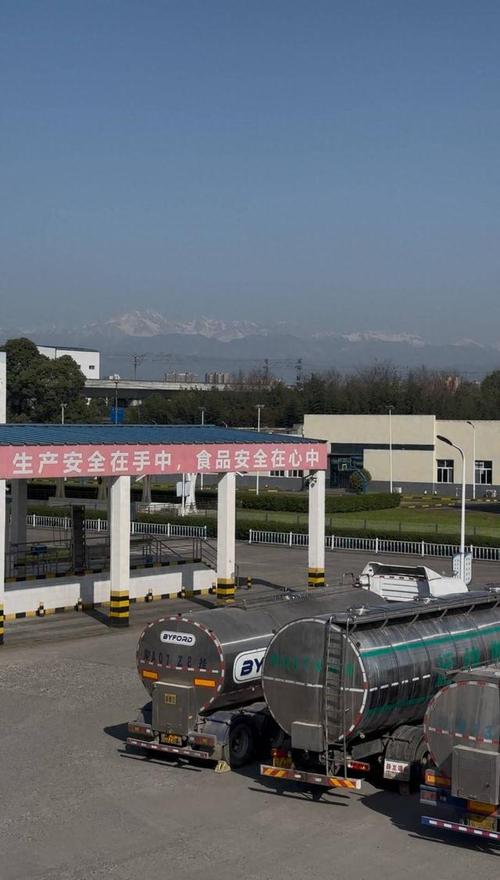
乳制品加工厂是将生鲜乳转化为安全、营养、多样化乳制品的核心环节。一个现代化的乳制品加工厂涵盖了从原料接收、预处理、加工制造到包装储存的完整体系,其工艺流程和品控管理直接决定了最终产品的品质与安全。
一、原料接收与预处理
生鲜乳运抵工厂后,首先进行严格的质量检验,包括感官指标、酸度、抗生素残留、体细胞数等项目的检测。合格原料乳经称重、过滤后进入冷却储存罐,保持4℃以下暂存。预处理阶段主要包括净乳(去除杂质和部分体细胞)、标准化(调整脂肪与蛋白质比例)和均质化(使脂肪球微细化,防止分层),为后续加工提供稳定一致的基质。
二、主要加工工艺路线
乳制品加工厂通常配置多条产品线,主要包括:
- 液态奶生产线:经巴氏杀菌(72-85℃,15-30秒)或超高温灭菌(UHT,135-150℃,2-6秒)处理,分别生产巴氏鲜奶和常温奶。巴氏奶需全程冷链,保质期较短;UHT奶可常温储存,保质期较长。
- 发酵乳制品生产线:将标准化乳经均质、杀菌后,接种乳酸菌(如保加利亚乳杆菌、嗜热链球菌等)进行发酵,生产酸奶、酸乳饮料等。发酵过程需严格控制温度(42-45℃)和时间,以确保产品风味和活菌数。
- 乳粉生产线:采用浓缩(真空蒸发)和喷雾干燥工艺,将鲜乳去除水分制成乳粉。喷雾干燥塔进风温度约180-200℃,出风温度80-90℃,最大限度保留营养成分。
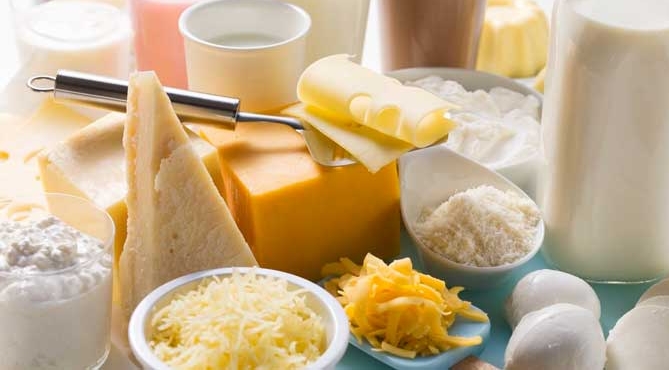
- 干酪与黄油生产线:通过凝乳酶凝固、切割、排乳清、压榨、盐渍和成熟等工序生产各类干酪;黄油则通过稀奶油分离、成熟、搅打和压炼制成。
三、质量控制与食品安全体系
现代化乳制品加工厂普遍建立HACCP(危害分析与关键控制点)体系,对生物、化学和物理危害进行系统防控。关键控制点包括原料验收、杀菌温度与时间、发酵过程、金属探测和包装密封性等。工厂需符合GMP(良好生产规范)和SSOP(卫生标准操作程序)要求,实施从原料到成品的全程追溯系统,确保每批产品可溯源。
四、包装、储存与物流
加工完成的乳制品根据产品特性采用不同的包装形式,如无菌砖、屋顶盒、PET瓶、复合袋等。灌装环境需达到洁净等级要求,防止二次污染。巴氏奶和发酵乳需冷链储存运输(2-6℃),而UHT产品和乳粉可在常温下储存。物流环节的温度监控同样属于质量管控的延伸内容,工厂通常与冷链物流系统紧密衔接。
五、环保与可持续发展
乳制品加工厂在生产过程中会产生废水(含乳清、清洗液等)、废气和固体废弃物。现代工厂通过建设污水处理站、采用蒸发浓缩和膜技术回收乳清蛋白、实施热能回收等措施,降低环境影响。越来越多的工厂引入光伏发电、沼气利用等清洁能源方案,推动行业绿色转型。
六、未来发展趋势
乳制品加工正朝着智能化、柔性化和精准营养方向发展。自动化控制系统(DCS/SCADA)和生产执行系统(MES)的应用提高了生产效率和批次一致性;膜分离、超高压灭菌等新型非热加工技术有望更好保留热敏性营养成分;针对不同人群(如婴幼儿、老年人、健身人群)的配方化乳制品研发也成为重要方向。
乳制品加工厂通过规范化的工艺设计、严格的品质管控和完善的冷链物流,将生鲜乳安全高效地转化为满足消费者需求的多样化乳制品,是连接牧场与餐桌的关键枢纽。
如若转载,请注明出处:http://www.4000511987.com/product/60.html
更新时间:2026-11-19 20:42:36